
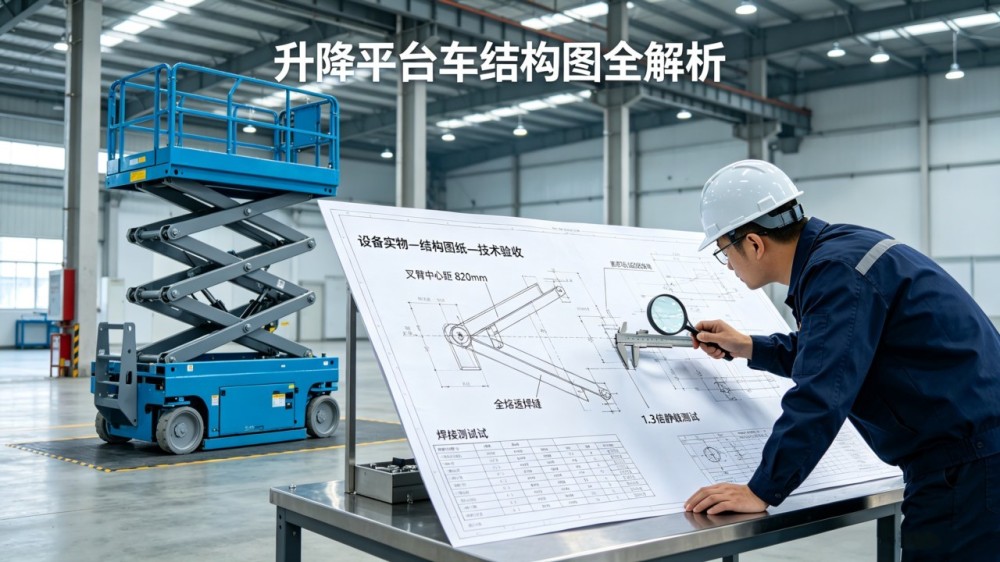
临沂一家脱水蔬菜厂的设备科长,去年验收一台3吨剪叉式升降平台车时,只用了半小时。
他不是马虎,是手里有一份完整的结构图纸。总装布局、铰点标注、焊接要求、测试标准,一项项对着图纸核,核完就签字。这台设备运行至今,没出过一次结构问题。
升降平台车的结构图,外行看是线条和标注,内行看的是设计逻辑。今天我们把这份图纸中的三个关键部件摊开,说清楚图纸上每一条标注背后的工程考量。
一、总装布局图:叉臂中心距为什么是820毫米?
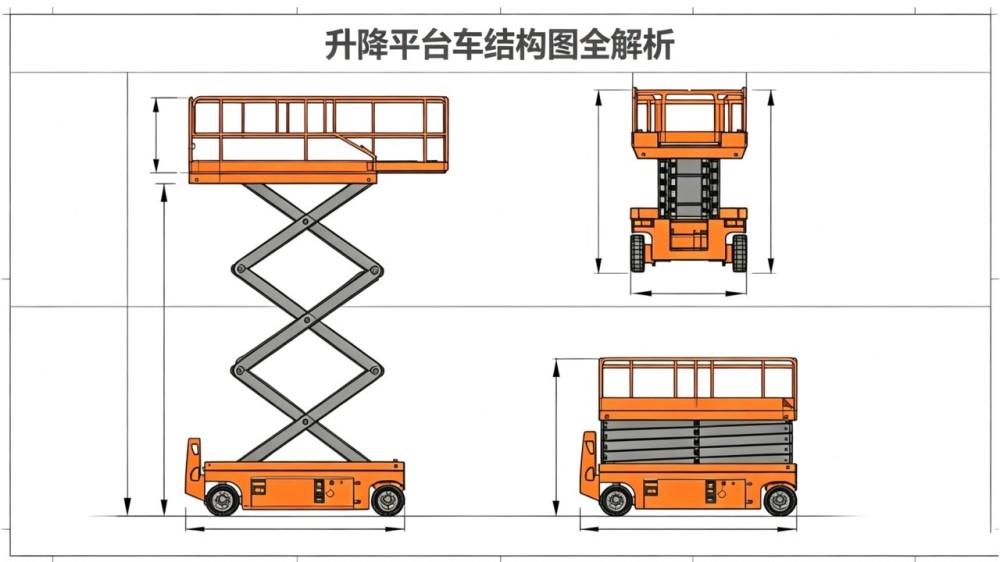
图1:升降平台车简化版总装布局图
这份结构图最先标定的,是两个数字:“最大展开外宽”和“闭合最低高度”。
客户的安装条件很特殊:设备装在二楼楼板开口处,开口四周有钢梁,叉臂外展必须避开。图纸上,叉臂中心距定在820毫米,升起后外缘与楼板洞口保留35毫米安全间隙。为什么不是800毫米或850毫米?820毫米是经过计算的最小值——再小,叉臂展开角度超过42度,稳定性下降;再大,升起后碰钢梁。
叉臂材料选用Q355B矩形管120×80×6,壁厚6毫米是有限元校核的结果,兼顾强度和自重。图纸上还预先放出了1.5毫米的焊接收缩余量,组焊后再整体镗铰孔,确保跨距精准。非标设计没有“差不多”,每一毫米都有依据。
二、铰接座焊接节点图:销孔公差为什么标H7/g6?
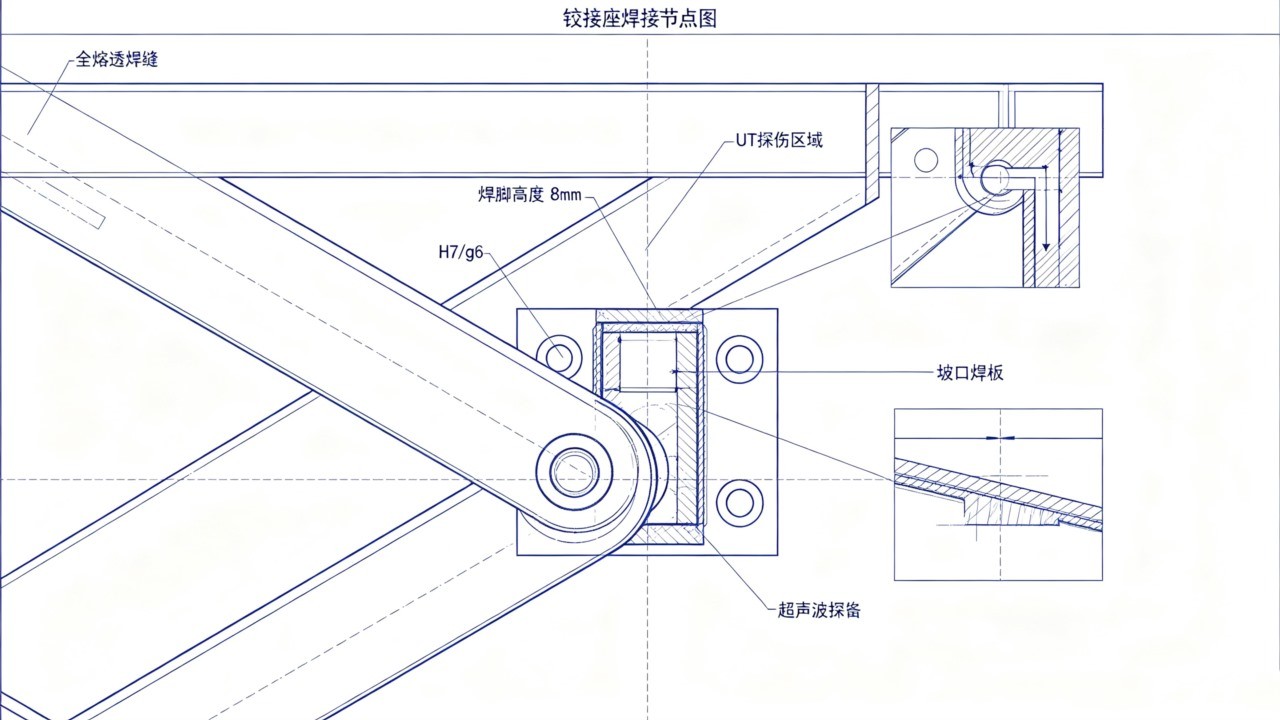
图2:铰接座焊接节点详图
这套图纸信息量最大的部分,在铰接座的焊接节点详图。
图纸上直接标注:铰接座材质Q355B低合金钢板,双侧开坡口全熔透焊,焊脚高度8毫米,节点图上圈出“超声波探伤区域”——所有关键焊缝100% UT检测。
为什么这么严?剪叉式升降平台车在举升时,铰点承受全部剪力与弯矩。焊缝根部一旦有未熔合或气孔,在交变应力下会发展成疲劳裂纹,最终导致叉臂失稳。这不是危言耸听,是力学计算给出的结论。
销孔配合标的是H7/g6,备注“装配时涂抹二硫化钼锂基脂”。H7/g6是间隙配合中精度较高的一级,保证销轴转动灵活但不松旷,从源头抑制微动磨损。油缸支座采用双耳环结构,耳板厚度20毫米,销轴剪切安全系数标注≥4。支座底板与叉臂焊接处要求包角焊,消除应力集中。把校核结论写进图纸,既是指令,也是承诺。
三、焊接工艺与负载验证:1.3倍静载测试保压10分钟
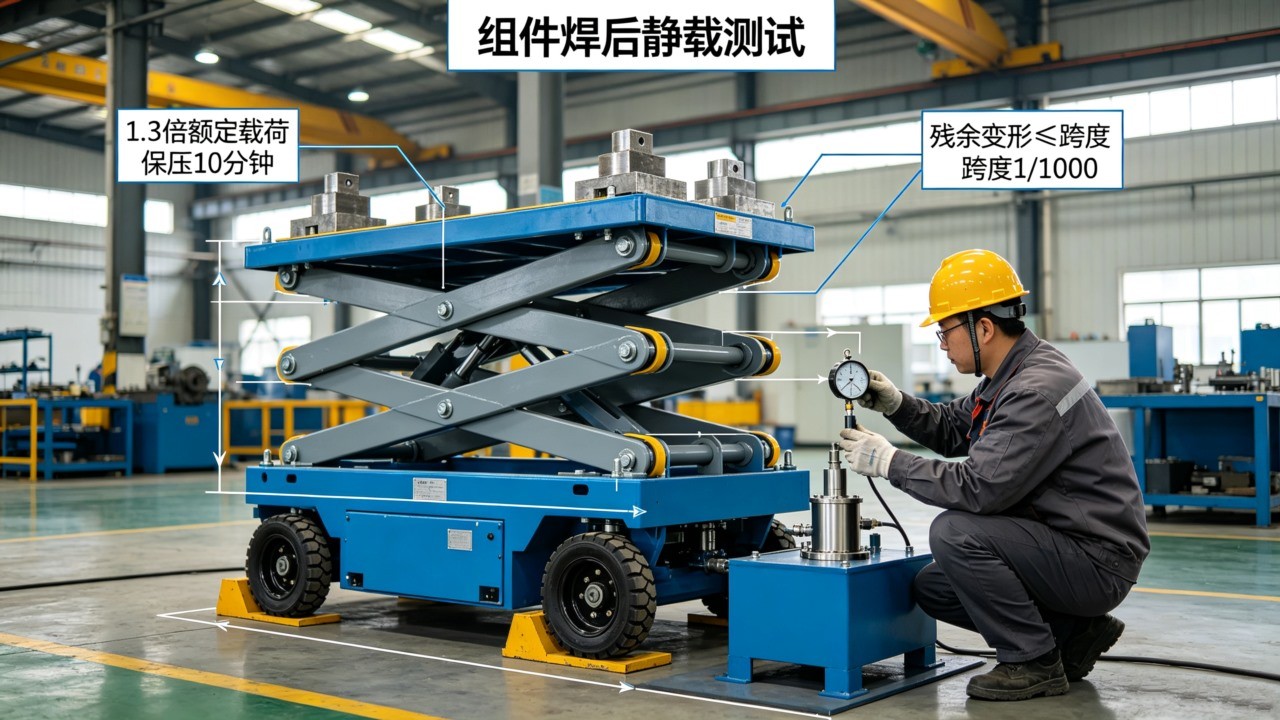
图3:组件焊后静载测试实拍
图纸标题栏的技术说明里,焊接工艺写得清清楚楚。
叉臂主梁对接采用CO₂气体保护焊,焊丝ER50-6,厚板部位焊后做消除应力热处理。所有关键受力焊缝100%超声波探伤,合格等级Ⅱ级。焊缝外观要求:咬边深度≤0.5毫米,余高≤3毫米,不得有裂纹、未熔合。
最关键的一条在技术说明末尾:“组件焊后必须在专用胎架上进行1.3倍额定载荷静载测试,保压10分钟,残余变形不得大于跨度1/1000。”这条测试要求,是图纸对制造车间的硬指令。测试用专用胎架完成,在厂内试验台上进行,测试数据存档随设备交付。客户验收时看到这条标注,就知道厂家有没有能力执行——没有自有车间和试验台的厂家,画不出这条,也做不了这条。
一份升降平台车的结构图,三个关键部件对应三组硬数据:总装布局的尺寸链、铰接点的焊接与公差、负载测试的量化标准。这些标注不是为了好看,是让制造有据可依、让验收有据可查。我们愿意把图纸摊开给你看,也欢迎你带着技术问题来厂里实地考察。结构图纸这件事,细节经得起推敲,设备才经得起用。
本文地址:https://pt.sjt16.com/tuzhijiexi/1574.html
发表日期:2026-09-13 08:12:33
更多【升降平台车】信息(降平台车非标定制,电动升降平台车,手动升降平台车,移动式升降平台车,升降平台车定制方案)查看地址:https://pt.sjt16.com/ptc/